

Kingslaser یک فرآیند خشک و مبتنی بر لیزر{0}}برای ساخت مدار FPC و باز کردن پنجره پد با عرض خط به اندازه 10 میکرومتر توسعه داده است. این فناوری در برنامههای کاربردی با فرمت فوقالعاده-بزرگ- پیوند با دقت بالا را در عین کاهش آلودگی شیمیایی، سادهسازی فرآیندها، کوتاه کردن چرخههای تولید و کاهش هزینههای نیروی کار، امکانپذیر میسازد.
برای پرداختن به اتکا به مونتاژ دستی پایانه های نیکل و آلومینیوم در روش های سنتی CCS، Kingslaser طرح جدیدی را با استفاده از زبانه های فویل مسی توسعه یافته معرفی کرد. این زبانه ها با فلزات بسیار نازک (کمتر یا مساوی 35 میکرومتر) از جمله آلیاژهای مس-مس، مس-آلومینیوم و مس{3}}آلیاژهای آلومینیوم سازگار هستند.
با استفاده از جوش لیزری، زبانه های فویل مسی را می توان به طور موثر به شینه های آلومینیومی متصل کرد. این نوآوری مونتاژ دستی را حذف می کند، اتوماسیون را افزایش می دهد و قابلیت اطمینان فرآیند را بهبود می بخشد.
پیشینه تحقیق
با توسعه سریع صنعت جهانی انرژی های نو و رشد انفجاری بازار وسایل نقلیه الکتریکی، فناوری باتری به عنوان یک جزء اصلی محرک برای وسایل نقلیه الکتریکی، به طور مداوم از نظر ایمنی بالا، یکپارچگی بالا، طراحی سبک وزن و کاهش هزینه به پیشرفت هایی دست یافته است. در همان زمان، انتخاب مواد و فرآیندهای ساخت CCS (سیستم تماس سلولی، شینههای یکپارچه)، یک جزء کلیدی در سیستم باتری، همچنین به طور مداوم برای پاسخگویی به تقاضاهای روزافزون برای یکپارچهسازی کلی خودرو و پیچیدگی سیستم باتری ارتقا یافته است.

شکل 1. شینه های یکپارچه CCS یکی از اجزای کلیدی در سیستم باتری قدرت هستند
در حال حاضر، CCS در درجه اول در خدمت نمونه برداری سیگنال و توابع جمع آوری جریان است. اجزای دریافت سیگنال آن روندی به سمت تنوع را نشان میدهند که عمدتاً شامل موارد زیر است:
◎ بسته های کابل: سنتی اما قابل اعتماد، با ساختارهای پیچیده و یکپارچگی کم.
◎ مدار چاپی انعطاف پذیر (FPC): بر اساس فیلم پلی آمید یا پلی استر، ارائه انعطاف پذیری و پایداری عالی، امروزه یکی از راه حل های اصلی است.
◎ کابل تخت انعطاف پذیر (FFC): ساختار ساده، کم هزینه، مناسب برای طراحی سبک وزن.
◎ برد مدار قالبگیری انعطافپذیر (FDC): فناوری قالبگیری را در بالای FPC اضافه میکند و سازگاری سه بعدی- قویتر را ارائه میدهد.
◎ کابل تخت منعطف (FFC) متصل به مدار قالبگیری انعطافپذیر (FCC): FFC را با FPC/FDC ادغام میکند، انعطافپذیری ساختاری و کارایی اتصال را افزایش میدهد و آن را به یک راهحل جدید در حال استفاده تبدیل میکند.
اکتشاف و همزیستی چندین مسیر فنی در درجه اول با هدف کاهش هزینه کلی محصولات CCS، به ویژه در بخش نمونه برداری از BMS (سیستم مدیریت باتری)، که تقریباً 55٪ از هزینه کل را تشکیل می دهد، انجام می شود. در نتیجه،-یکپارچگی بالا،-فناوری کسب سیگنال کم هزینه، به کانون اصلی تحقیق و توسعه تبدیل شده است.
در مقابل این پسزمینه، Kingslaser از سال 2023 بر نوآوریها در فناوری مدارهای انعطافپذیر تمرکز کرده است و دو راهحل حیاتی بهبود فرآیند را برای افزایش عملکرد و ارتقاء تولید CCS پیشنهاد کرده است:
● فرآیند کاملا خشک برای تولید سریع FPC
این فرآیند از فناوری پردازش کامل لیزری برای تکمیل مراحل حیاتی مانند اچ کردن الگوهای مدار FPC و باز کردن پنجرههای فیلم PI استفاده میکند. در مقایسه با فرآیندهای مرطوب سنتی، گردش کار تولید را به طور قابل توجهی ساده می کند، استفاده از معرف های شیمیایی را حذف می کند و مزایایی در سازگاری با محیط زیست، بهره وری انرژی و بهره وری بالا ارائه می دهد. در حال حاضر، Kingslaser طراحی فرآیند نسل دوم را تکمیل کرده است و اختراعات مربوطه را به دست آورده است.
● تحقیقات فناوری جوشکاری لیزر آلومینیوم مس{{0}
در پاسخ به تنگنا در CCS سنتی که در آن FPC از طریق آبکاری نیکل یا قالب گیری تزریقی به شینه های آلومینیومی متصل می شود، Kingslaser راه حل جدیدی را با استفاده از جوش مستقیم لیزری برای اتصال FPC با شینه های آلومینیومی پیشنهاد کرد. این رویکرد مواد اتصال میانی را حذف می کند، ساختار را ساده می کند، هزینه ها را کاهش می دهد و ثبات ساخت را بهبود می بخشد. این فناوری در ابتدای سال 2024 در پاسخ به درخواست یک شرکت فهرست شده توسعه یافت و به نتایج اولیه اعتبارسنجی دست یافت.
به طور خلاصه، به عنوان یک جزء حیاتی در بستههای باتری، سطح طراحی و ساخت CCS به طور مستقیم بر عملکرد و هزینه خودروهای الکتریکی انرژی جدید تأثیر میگذارد. کاوش راهحلهای متعدد برای ماژولهای اکتساب سیگنال و اجرای فناوریهای جدید نشان میدهد که CCS به سمت راندمان بالاتر، یکپارچگی بیشتر و هزینههای کمتر پیش میرود.
یک فرآیند کاملا خشک برای تولید سریع FPC
مدار چاپی منعطف (FPC)، که معمولاً به عنوان "برد فلکس" شناخته می شود، یک برد مدار چاپی است که از مواد عایق انعطاف پذیر به عنوان پایه استفاده می کند و از طریق الگوهای مدار دقیق به عملکرد الکترونیکی دست می یابد. مزایای زیادی نسبت به بردهای مدار سفت و سخت سنتی مانند انعطاف پذیری عالی، ساختار سبک وزن و عملکرد الکتریکی برتر ارائه می دهد. در نتیجه، FPCها به طور گسترده در پایانههای هوشمند، دستگاههای پوشیدنی، تجهیزات پزشکی و وسایل نقلیه با انرژی جدید استفاده میشوند که آنها را به پایهای کلیدی برای دستیابی به کوچکسازی، طراحی سبک وزن و یکپارچهسازی در محصولات الکترونیکی مدرن تبدیل میکند.
FPC انعطافپذیری عالی را ارائه میدهد و به خمش، تا شدن و سیم پیچی آزاد اجازه میدهد تا با طرحبندیهای فضای سهبعدی تطبیق داده شود و یکپارچهسازی مونتاژ اجزا و اتصال سیم را ممکن میسازد. به دلیل ساختار نازک و سبک، FPC به طور قابل توجهی اندازه و وزن دستگاه های الکترونیکی را کاهش می دهد و تقاضا برای طراحی فشرده و چگالی بالا در الکترونیک مدرن را برآورده می کند. علاوه بر این، FPC اتلاف حرارت خوب، لحیم کاری قوی و نصب آسان را فراهم می کند و عملکرد کلی عالی را ارائه می دهد. به طور خاص، ساختار صلب-معطف، محدودیتهای مدارهای انعطافپذیر را از نظر ظرفیت تحمل بار جبران میکند.

شکل 2. عکس یک FPC
با این حال، تولید FPC نیز چالش های خاصی را ارائه می دهد. از آنجایی که مدارهای منعطف معمولاً سفارشی-طراحی می شوند، نیازمند طراحی و فرآیندهای بالاتری هستند که منجر به سرمایه گذاری اولیه قابل توجه و هزینه شروع{2} بسیار بالاتر در مقایسه با PCB های استاندارد می شود. علاوه بر این، پس از تکمیل تولید، انجام اصلاحات دشوار است، اغلب نیاز به تنظیمات در نقشه های پایه یا فوتو پلات دارند، و فرآیند تعمیر لایه های پوششی نیز پیچیده است. علاوه بر این، ماهیت مواد انعطافپذیر مقیاسپذیری را در تولید انبوه محدود میکند و فرآیند ساخت نیازمند رسیدگی بسیار دقیق است-هر گونه سوءاستفاده ممکن است منجر به آسیب مدار یا خرابی عملکرد شود.
برای غلبه بر محدودیتهای فرآیندهای تولید سنتی، Kingslaser از سال 2004 به توسعه فناوری تولید مبتنی بر لیزر{0}}FPC اختصاص یافته است. در آن سال، زمانی که اولین دستگاه برش کانتور لیزری FPC چین را تحویل داد، تجهیزات خارجی مشابهی به قیمت 5.5 میلیون RMB هزینه داشت. Kingslaser با تکیه بر تحقیق و توسعه مستقل، تحویل را با قیمتی در حدود 1.5 میلیون یوان با موفقیت به پایان رساند و انحصار خارجی را شکست و آغاز کاربرد تجهیزات لیزر داخلی در زمینه تولید لوازم الکترونیکی انعطاف پذیر را رقم زد. قابل ذکر است، این دستگاه اولین موتوری بود که در آن زمان یک موتور خطی وارد شده از فناوری های HIWIN تایوان، همراه با یک سیستم گالوانومتر، ایجاد یک ساختار پردازش لیزری پیشگام "موتور خطی + گالوانومتر" را به کار گرفت که به طور قابل توجهی دقت پردازش و سرعت پاسخ را بهبود بخشید.
بر اساس این پایه، Kingslaser با پیشنهاد یک فرآیند تولید سریع FPC بر اساس مفهوم ساخت کاملا خشک، به پیشرفت فناوریهای تولید سبز برای مدارهای انعطافپذیر ادامه داده است. این روش با تمرکز بر پردازش لیزری، چندین مرحله پیچیده موجود در فرآیندهای مرطوب سنتی را حذف میکند-مانند حکاکی، توسعه، و تمیز کردن شیمیایی-و یک گردش کار تولیدی جدید با محوریت "رول-به-پردازش مداوم لیزری ایجاد میکند." در مقایسه با روشهای مرسوم، فرآیند جدید با باز کردن مواد خام شروع میشود، سپس با باز کردن پنجره لیزری، طرحبندی مدار لیزری و برش طرحریزی، واقعاً به یک مدل تولید سبز دست مییابد که عاری از معرفهای شیمیایی، فاضلاب و گازهای خروجی اگزوز است.
فرآیند تولید سنتی FPC نه تنها پیچیده و{0}}فضا میبرد، بلکه به شدت به معرفهای شیمیایی وابسته است و در نتیجه اثرات زیستمحیطی قابل توجهی دارد. نیاز به مداخله دستی قابل توجهی دارد که منجر به چرخه تولید طولانی و مصرف انرژی بالا می شود. در مقابل، فناوری فرآیند خشک{3}}Kingslaser با یکپارچهسازی مراحل متعدد از طریق پردازش لیزری با دقت بالا، جریان تولید را تا حد زیادی ساده میکند و یک روش کاملاً خودکار، بسیار کارآمد و بدون آلودگی را برای ساخت مدارهای انعطافپذیر میسر میسازد. تجهیزات لیزری بهویژه تحت راهاندازی تولید مداوم رول-به-رول، میتوانند بهطور یکپارچه با سیستمهای انتقال مواد بالادستی و پاییندستی ادغام شوند و یک رابط ایدهآل برای تولید هوشمند-در مقیاس بزرگ ارائه دهند.
از نظر عملکرد فنی، این فرآیند دارای چندین پیشرفت نوآورانه است. اول، استفاده از پردازش لیزری اسکن شده گالوانومتر{1}}طراحی الگوی مدار انعطافپذیرتر و آزادتر را امکانپذیر میسازد و به حداقل عرض خط 100 میکرون دست مییابد. این درخواستها را برای ساخت{4}دقت و{5}}FPC با پیچیدگی بالا برآورده میکند و امکان اندازهگیری سفارشی بر اساس نیازهای مشتری را فراهم میکند و سازگاری محصول را به طور قابل توجهی افزایش میدهد. دوم، فرآیند لیزر کاملاً خشک، آلودگی شیمیایی مرتبط با روشهای سنتی مرطوب را کاملاً از بین میبرد و تولید واقعاً سازگار با محیطزیست و پاک را در راستای روندهای فعلی در تولید سبز تحقق میبخشد. علاوه بر این، این فرآیند نیاز به نیروی کار و تعداد مراحل کلی تولید را تا حد زیادی کاهش میدهد، چرخههای تولید را به طور قابل توجهی کوتاه میکند و راندمان تولید را بهبود میبخشد-که آن را به خوبی{9}}با تقاضاهای بازار امروز برای تکرار سریع محصول و تحویل سریع مناسب میسازد.
از منظر کنترل هزینه، فرآیند کاملاً خشک نیاز به قالبهای چاپ و مواد شیمیایی خورنده را از بین میبرد و به طور قابلتوجهی استفاده از مواد را بهبود میبخشد در حالی که ضایعات مواد اضافی را تقریباً به صفر میرساند و به شرکتها کمک میکند ساختار هزینه رقابتیتری بسازند. در عین حال، در پردازش{2}}FPC با فرمت بزرگ، این فرآیند به طور موثر چالش حفظ دقت اتصال در روشهای سنتی را حل میکند و امکان تولید-دقت بالا و مداوم FPCهای- مساحت بزرگ را فراهم میکند.
تحقیق در مورد جوشکاری لیزر مس-آلومینیوم در CCS
در فرآیند تولید شینه های یکپارچه در CCS، تجهیزات جوشکاری یک مرحله فرآیند حیاتی است که در درجه اول شامل دو روش است: جوشکاری لیزری و جوشکاری اولتراسونیک. در فرآیندهای سنتی، اتصال بین FPC و شینه آلومینیومی معمولاً به یک جزء انتقال میانی-یک صفحه نیکل نیاز دارد. یک سر این صفحه نیکل به FPC متصل می شود، در حالی که سر دیگر آن با استفاده از جوش لیزری (مانند جوشکاری لیزر فیبر) به شینه آلومینیومی جوش داده می شود. با این حال، به دلیل طولانی بودن فرآیند جوشکاری SMT قبل از مرحله{4} (به عنوان مثال، لحیم کاری، کوره های تونلی، و غیره)، طول کلی خط تولید اغلب از 15 متر فراتر می رود که منجر به جریان فرآیند پیچیده، ردپای تجهیزات بزرگ و راندمان تولید پایین می شود.

شکل 3. جوشکاری شینه ماژول باتری
برای بهینه سازی این فرآیند، رویکرد جدیدی پیشنهاد شده است که از جوشکاری لیزری برای اتصال مستقیم FPC به باسبار استفاده می کند و نیاز به صفحه نیکل میانی را از بین می برد. این راه حل تعداد مراحل فرآیند را کاهش می دهد و پتانسیل بهبود راندمان جوشکاری و فشردگی کلی خط تولید را دارد. این یک فناوری جدید جوشکاری مس{2}}آلومینیوم امیدوارکننده است که ارزش تحقیقات و ترویج بیشتر را دارد.
از نظر انتخاب روش جوشکاری، جوشکاری اولتراسونیک مزایایی مانند تمیز بودن و سازگاری با محیط زیست، هزینه کم، راندمان بالا و سهولت اتوماسیون را ارائه می دهد. با این حال، به دلیل نرمی و نازکی بسیار زیاد ورق مسی روی FPCها، این روش به دقت و پایداری بسیار بالایی در کنترل جوشکاری و همچنین تمیزی سطح مواد نیاز دارد. در غیر این صورت، مسائلی مانند نفوذ جوش یا جوش کاذب به راحتی ممکن است رخ دهد.
در مقایسه، جوش لیزری به دلیل دقت بالا، سرعت بالا، عملکرد غیر تماسی، سازگاری گسترده مواد، فرآیند بدون آلودگی-و تکرارپذیری عالی، در تولید خودکار صنعتی متمایز است. با این حال، هزینه های تجهیزات بالاتر، پیچیدگی فنی بیشتر و الزامات کنترل محیطی سخت گیرانه تر است.
در حال حاضر، یک مسیر فرآیند متداول در تولید شینه یکپارچه CCS شامل استفاده از پایانه های صفحه نیکل برای اتصال FPC و شینه آلومینیومی است. در این تنظیمات، اتصال بین صفحه نیکل و شینه آلومینیومی معمولاً از طریق جوشکاری اولتراسونیک یا لیزری حاصل می شود، در حالی که اتصال بین صفحه نیکل و FPC با استفاده از لحیم کاری لیزری انجام می شود. این رویکرد به دو فرآیند مختلف جوشکاری نیاز دارد که نه تنها پیچیدگی فرآیند را افزایش میدهد، بلکه سطوح اتوماسیون و راندمان تولید را نیز محدود میکند.
جوش مستقیم فلزات غیرمشابه مس و آلومینیوم با چالش های فنی متعددی مواجه است. از یک طرف، مس و آلومینیوم به طور قابل توجهی در خواص فیزیکی مانند هدایت حرارتی، ضریب انبساط حرارتی، و نقطه ذوب متفاوت هستند، که اتصال متالورژیکی را دشوار می کند. از سوی دیگر، در محدودههای مختلف دما و ترکیب، ترکیبات بینفلزی شکننده بین مس و آلومینیوم تشکیل میشوند که میتواند عملکرد مکانیکی و الکتریکی اتصال جوش را به شدت تحت تأثیر قرار دهد.

شکل 4. جوشکاری مستقیم فلزات غیرمشابه مس و آلومینیوم با چالش های فنی متعددی مواجه است.
برای مقابله با این چالش فنی، Kingslaser یک فناوری جوشکاری فلز غیرمشابه مس{0}}بر اساس لیزر سبز ایجاد کرده است که مستقیماً فویل مسی FPC را گسترش میدهد و آن را به شینه آلومینیومی جوش میدهد و نیاز به صفحه نیکل میانی را از بین میبرد. این رویکرد مزایای جوش لیزر سبز را در کار با مواد بسیار بازتابنده مانند مس و آلومینیوم نشان می دهد.
در این آزمایش، یک فویل مسی استاندارد ۷۰ میکرومتر{1} نازک نورد شده از یک FPC به عنوان زبانه استفاده شد که به یک شینه آلومینیومی ۲.۵ میلیمتری جوش داده شد و فویل مسی روی لایه بالایی قرار گرفت. گالوانومتر مسیر لیزر مارپیچی را برای افزایش تنش{5}}منطقه جوشکاری فویل مسی کنترل میکند. با تنظیم پارامترهای فرآیند مانند قدرت، سرعت، مقدار تمرکززدایی، و اندازه مسیر مارپیچی، شاخصهای عملکرد کلیدی-شامل مورفولوژی سطح و مقطع{8}}، عمق نفوذ جوش، و استحکام لایهبرداری-بهطور سیستماتیک ارزیابی شدند.
چالشهای مشابهی برای اتصال به برگههای نازک-در سراسر تولید سلول ظاهر میشوندفرآیندهای جوشکاری زبانه و لوله باتری.
نتایج تجربی نشان میدهد که یک توان لیزر مناسب میتواند به ذوب موضعی ورق مسی دست یابد و جوشهایی با تداوم خوب و شکلگیری ثابت ایجاد کند. استحکام لایه برداری می تواند به بالای 30 نیوتن برسد و اثر جوش به طور قابل توجهی بهتر از آن است که با توان بسیار زیاد یا کم به دست می آید، که ممکن است منجر به سوختگی-از طریق جوشکاری کاذب شود. سرعت جوش نیز نقش مهمی در مورفولوژی جوش دارد و نیاز به تعادل بین راندمان پردازش و کیفیت جوش دارد.
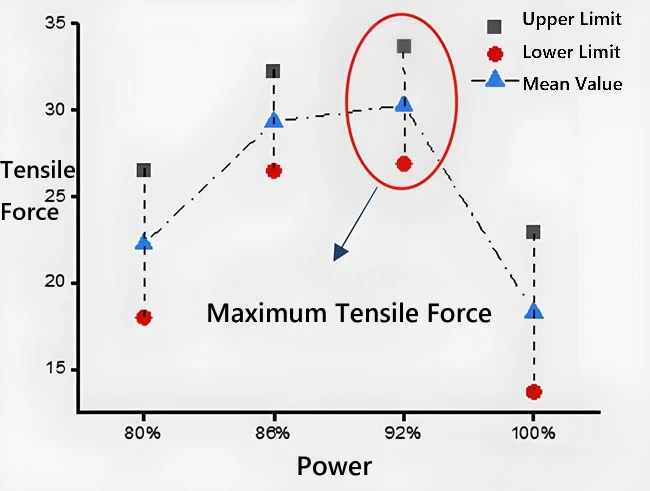
شکل 5. استحکام لایه برداری اتصالات در قدرت های مختلف جوشکاری.
وقتی قدرت به درستی تنظیم شود، اتصال آلومینیوم مس - و تشکیل جوش بهبود مییابد.
منجر به استحکام کششی بالاتر در آن محدوده توان می شود
پس از بیش از یک سال توسعه فنی، Kingslaser به یک سری پیشرفتها در فناوری تجهیزات جوشکاری برای مواد فلزی فوقالعاده نازک-مثل مس-به-آلومینیوم، مس{4}}به-مس، و آلومینیوم{6}}به ضخامت کل به{7} دست یافته است. 35μm)-با بهبودهایی که در چندین زمینه کلیدی دیده شده است.
اول، چالش تغییر شکل و شکافهای پیوندی بزرگ در فلزات فوق نازک به طور موثر مورد توجه قرار گرفته است و به طور قابلتوجهی خطرات جوشکاری کاذب و بیش از حد-جوشکاری را کاهش میدهد. دوم، با توسعه یک سیستم جوشکاری تراز خودکار، راندمان پردازش بهبود یافته است، طول خط تولید CCS کوتاه شده و فضای تولید صرفه جویی شده است. سوم، برای مقابله با مشکل شکنندگی در اتصالات جوش فلزی غیر مشابه، منابع لیزری سفارشی با طول موجهای خاص معرفی شدهاند که به طور موثر ترک خوردگی و استحکام ناکافی را کاهش میدهند. در نهایت، حذف واسطههای ورق نیکل هزینههای مواد را کاهش داده و مزایای اقتصادی را برای تولید-CCS در مقیاس بزرگ به ارمغان میآورد.
علاوه بر این، بهینه سازی پیوسته در زمینه هایی مانند چاک پنوماتیک و نرم افزار جوشکاری دید کواکسیال گالوانومتر انجام شده است. این سیستم اکنون تقریباً به هدف 100٪ قابلیت اطمینان نقطه جوش دست یافته است، و پشتیبانی فنی قوی برای تولید-CCS با کیفیت بالا ارائه میکند.
نتایج تحقیق و بررسی اجمالی کاربرد
در تحقیق بر روی فناوری جوش لیزری برای FPC و مس{0}}فلزات غیر مشابه آلومینیوم، تیم پروژه Kingslaser به نتایج متعددی با ارزش کاربردی دست یافته است و تجهیزات سیستماتیک و راه حل های فرآیندی را توسعه داده است.
در زمینه تولید FPC، Kingslaser سیستم تولید FFC-نسل نسل دوم-برای-رول کاملاً لیزری{3}}بر اساس فرآیند خشک-FFC را توسعه داده است که سطح اتوماسیون تولید برد مدار انعطاف پذیر را به طور قابل توجهی افزایش می دهد. این تجهیزات از یک روش پردازش رول{6} پیوسته استفاده میکند که از مواد تا عرض 550 میلیمتر با دقت موقعیتیابی 0.003± میلیمتر پشتیبانی میکند. با کنترل دقیق سرعت سیم پیچ (0.1 تا 10 متر در دقیقه) و عرض خط برش (به اندازه 0.03 میلی متر)، و یکپارچه سازی یک سیستم دید CCD برای تشخیص خودکار هدف و دوخت الگوی دقیق{13}(±0.01 میلی متر)، این سیستم قادر به پاسخگویی به نیازهای ساختارهای پیچیده{15} F و C بالا می باشد.

شکل 6. 2nd - نسل رول - تا - رول کاملاً لیزری - دستگاه تولید فرآیند FFC بر اساس خشک -
این فناوری نه تنها کارایی تولید را بهبود میبخشد-با ظرفیت خروجی ماهانه تقریباً 10000 تا 15000 متر مربع (معادل مقدار خروجی حدود 1.6 تا 2.4 میلیون یوان)- بلکه باقیماندههای شیمیایی و آلودگی محیطزیست مرتبط با روند سنتی سبز شدن مرطوب را حذف میکند. نوآوریهای مرتبط حق امتیاز اختراعی با عنوان «فرآیند تولید سریع FPC بر اساس فرآیند کاملاً خشک» دریافت کردهاند که اصالت فنی قوی و پتانسیل کاربرد صنعتی گسترده آن را برجسته میکند.
برای جوشکاری فلزات غیرمشابه مس-آلومینیوم، تیم پروژه یک خط تولید جوش لیزری سبز را بهطور خاص برای صنعت باتریهای انرژی جدید طراحی کرده است. این تجهیزات از منبع لیزری با کارایی بالا{{3} و پرقدرت استفاده میکند و لیزر سبز مزایایی مانند نرخ جذب بالا، پاشش کم، راندمان بالا، پایداری عالی و کیفیت پرتو برتر را ارائه میدهد. عمدتاً برای جوشکاری مواد فلزی بسیار نازک- مانند مس، آلومینیوم، نیکل و نقره استفاده می شود.

شکل 7. تجهیزات خط تولید جوش لیزری سبز CCS
Kingslaser همچنین با موفقیت یک حق اختراع با عنوان به دست آورده است"روش جوشکاری لیزری برای مس-فلزات غیرمشابه آلومینیوم"بر اساس این فناوری است.
برای گسترش این یافته ها به سناریوهای گسترده تر اتصال شینه، به ما مراجعه کنیدراهنمای فرآیند جوشکاری شینه و عیب یابی.
درباره ما
Wuhan Kingslaser Technology Co., Ltd.در سال 2016 با تمرکز بر کاربرد تحقیقاتی و صنعتی فناوریهای ساخت میکرو{1} لیزری تأسیس شد. در سالهای اخیر، این شرکت تلاشهای تحقیق و توسعه خود را بر روی فنآوریهای تولید لیزر برای سلولهای خورشیدی پروسکایت، انجام{3}}مطالعات عمیق و توسعه مجموعهای از تجهیزات پردازش لیزر فوق سریع{4} با کارایی بالا برای این زمینه متمرکز کرده است. این راهحلها مزایای متعددی را ارائه میکنند، از جمله افزایش ناحیه تولید انرژی موثر سلولها، کاهش مصرف انرژی و چرخههای تولید، و یکپارچهسازی فرآیندهای لیزر چندکاره{6}. این پیشرفت به طور قابل توجهی سطح اتوماسیون و هوشمندی در تولید سلول پروسکایت را افزایش داده است.

شایان ذکر است، در اوایل سال 2012، Kingslaser اولین تجهیزات آزمایشگاهی سلول خورشیدی پروسکایتی متوسط تا بزرگ- خود را با موفقیت تحویل داد و به یکی از اولین شرکتهایی در چین تبدیل شد که وارد این حوزه شد. پس از بیش از یک دهه توسعه فناوری و گسترش بازار، این شرکت با بیش از 100 دانشگاه، مؤسسه تحقیقاتی و شرکت های فعال در تحقیق و توسعه باتری پروسکایت روابط همکاری برقرار کرده است. این همکاریها فناوریهای مختلف سلول پروسکایت، از جمله ساختارهای مزوپور و مسطح را پوشش میدهند. Kingslaser همچنین مجموعه ای جامع از راه حل های تولید لیزر متناسب با مشخصات اندازه های مختلف ایجاد کرده است که توانایی های قوی در سفارشی سازی مشتری و پیاده سازی مهندسی را نشان می دهد.
از طریق نوآوری مستمر و ادغام تحقیقات با کاربردهای صنعتی، Kingslaser یک مزیت تکنولوژیکی پیشرو در زمینه تجهیزات تولید سلول های خورشیدی پروسکایت ایجاد کرده است و پشتیبانی قوی برای تجاری سازی سلول های خورشیدی نسل بعدی- ارائه می دهد.